
在电驱制造领域,超薄铜排激光焊接是一项极具挑战性的工艺。看似简单的铜排焊接,实则对工艺精度和参数控制有着极高要求。
本文聚焦逆变器 TPAK 铜排激光叠焊技术,全面剖析其工艺难点与技术实现方案。
TPAK:逆变器的核心互连结构
TPAK是基于先进功率模块封装理念的互连方案,其核心结构采用超薄铜排激光叠焊工艺,实现电气连接。
铜排作为功率芯片电流导出的关键路径,承担着大电流传输的重要功能,其焊接质量直接决定电控系统的可靠性与安全性。因此,焊缝成型必须达到微米级精度控制。
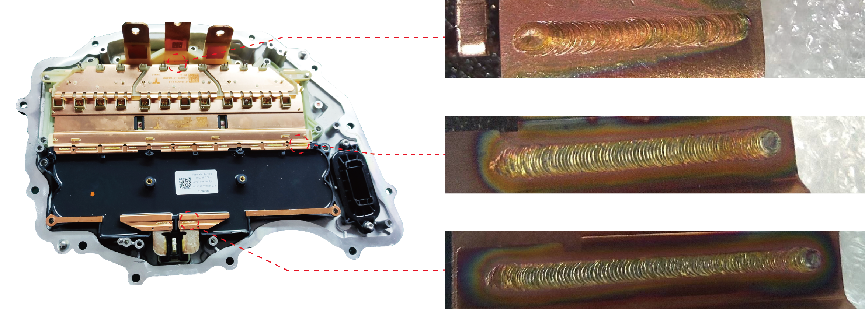
1.1逆变器焊接样品
本次技术攻关针对的是系列中难度最高的规格——单层铜排厚度仅为0.4mm的超薄叠焊应用。
0.4mm超薄铜排焊接的三大技术难点
0.4mm的厚度约相当于4张标准A4纸叠加,在此厚度条件下实现稳定叠焊,工艺窗口极其狭窄。
1. 热输入精度要求严苛
哪怕激光功率偏差很小,也可能会导致焊接失效:功率过高会造成过度熔透,损伤下层绝缘板;功率不足则两层铜排结合强度不够,无法满足力学性能要求。因此,这对设备稳定性和工艺控制精度都提出了极高的要求。
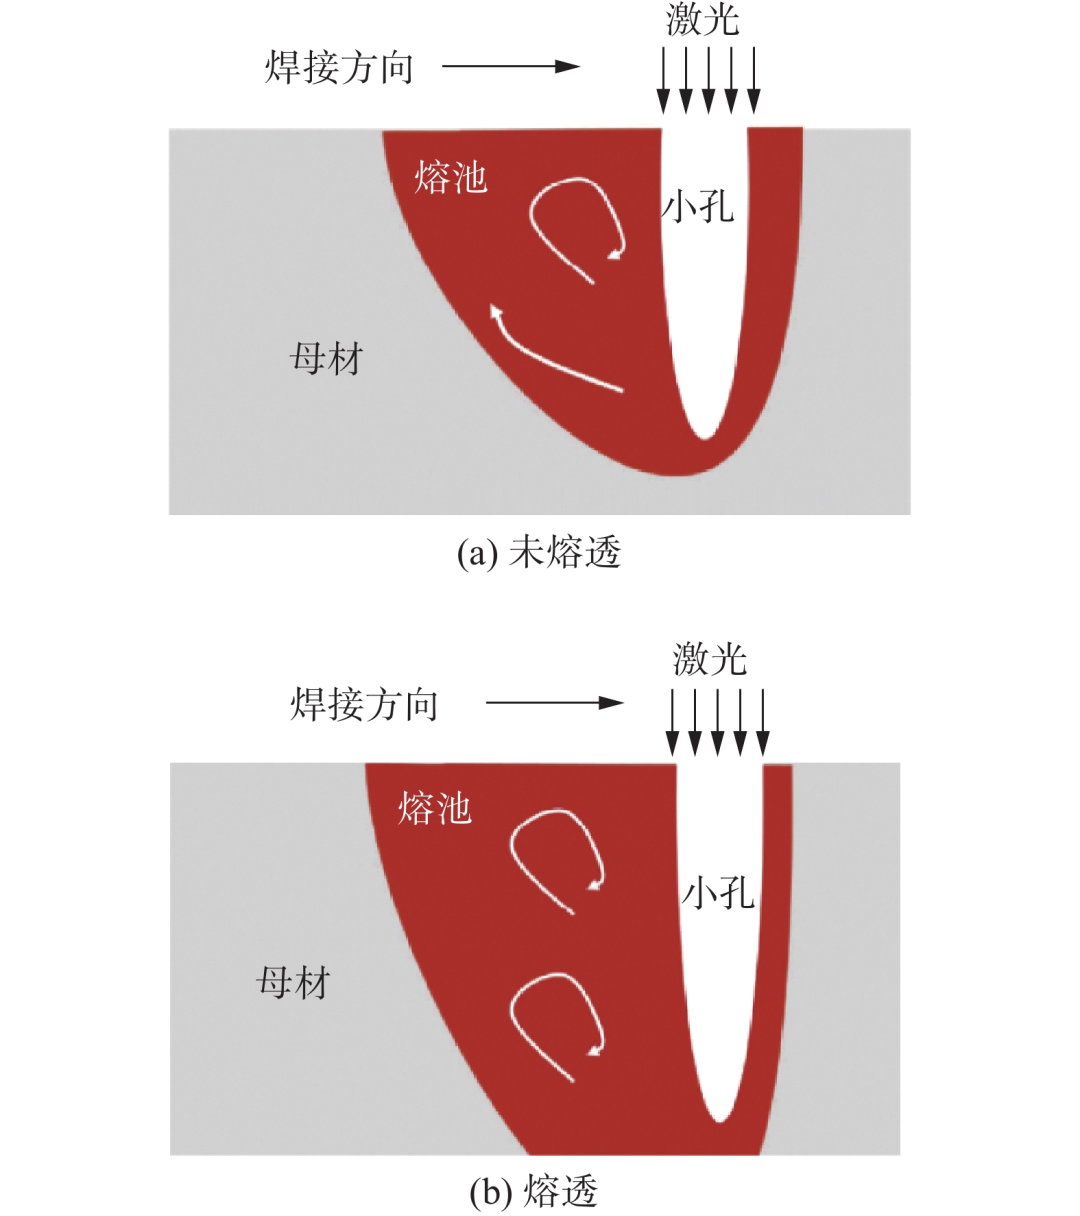
2.1激光焊接未熔透与全熔透状态截面示意
2. 热变形控制难度大
铜材本身具有高导热、低硬度的特性,激光焊接过程中产生的巨大温度梯度会形成显著热应力,极易引发铜排翘曲变形。即使0.1mm的形变偏差,也会对后续电性能造成严重影响。
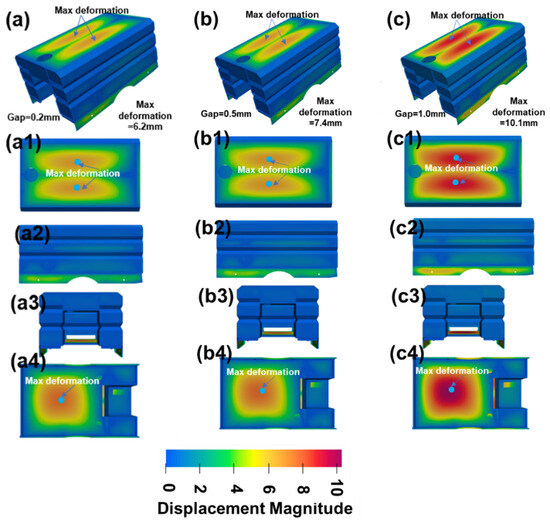
2.2不同工况下薄板焊接位移变形云图
3. 较窄热输入
叠焊工艺要求上层铜排完全熔透、下层铜排形成牢固冶金结合,同时必须严格控制热影响范围。需要有效避免热量传导损伤周边单管芯片,同时能够完好保护单管连接表面的回流焊镀层。因此熔深控制必须做到精准可控,既保证焊接强度,又不破坏下层功能镀层与周边敏感器件。
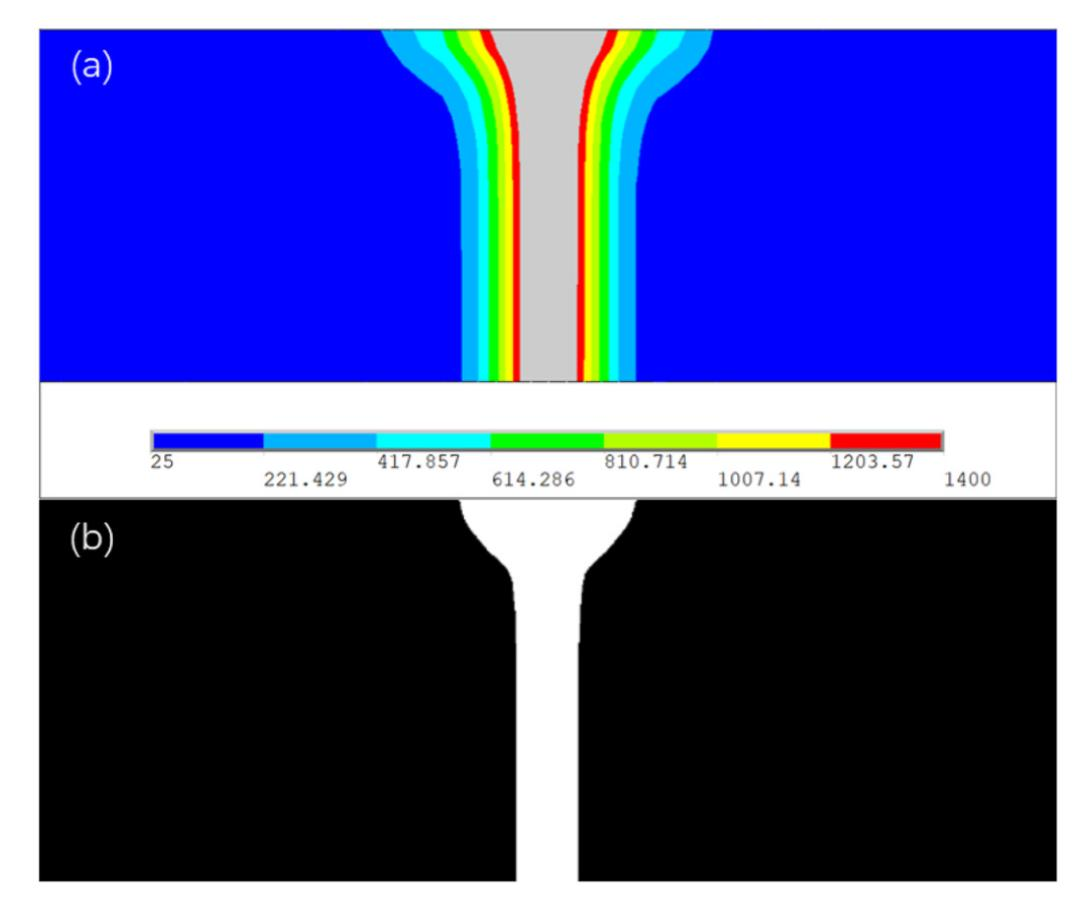
2.3焊缝截面温度场云图
飞溅:TPAK焊接不可逾越的质量红线
如果说薄板变形是工艺难题,那么焊接飞溅则是绝对的质量红线。
常规激光焊接过程中,熔池受金属蒸汽反冲力作用会喷出微小铜液滴,冷却后形成颗粒状飞溅附着于工件表面。
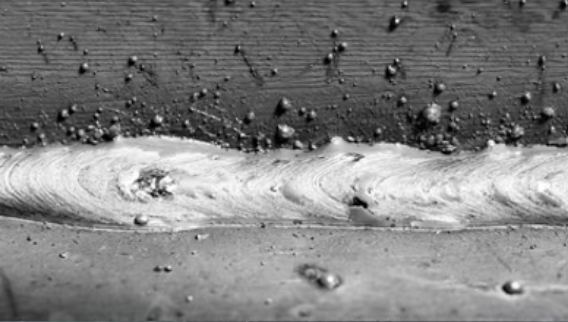
3.1.1大量表面飞溅
3.1.2标准成品焊缝
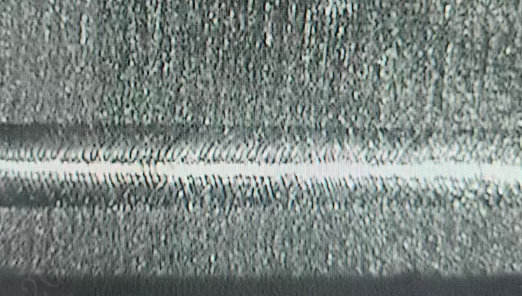
在TPAK产品中,存在飞溅的焊点属于不合格品。飞溅产生的铜颗粒在电驱长期振动运行环境中存在脱落风险:直径0.2mm的铜颗粒脱落至电路板可能引发短路,进入绝缘间隙可能导致爬电击穿。电驱系统的安全性不允许存在任何潜在风险,因此合理的质量标准是零飞溅,而非降低飞溅量级。
激光焊接:超薄铜排的最优工艺选择
针对 0.4mm 超薄铜排叠焊的工艺需求,行业内已对多种焊接方案开展系统性对比验证:
钎焊:热影响区较大,薄板变形难以控制;
电阻焊:电极压力易造成0.4mm铜片压溃,熔核尺寸控制精度不足;
超声波焊:对工件表面状态和工装精度要求极高,大面积叠焊一致性难以保证。
上述工艺均无法同时满足窄热输入、微米级熔深控制和零飞溅三大核心要求。
激光焊接凭借其独特优势成为首选方案:能量可聚焦至数十微米光斑,加热区域精确可控;热输入可实现毫秒级精细调节;非接触式加工不存在电极损耗问题。
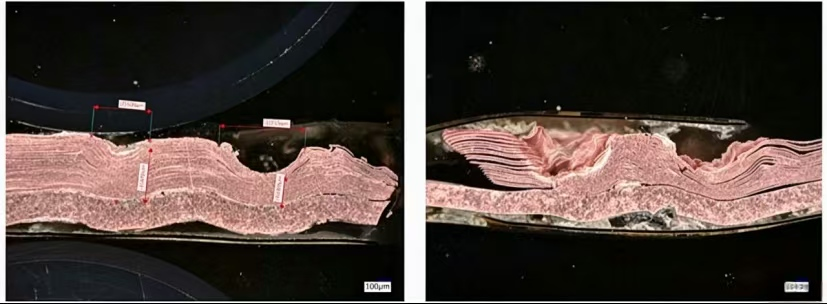
4.1超声波焊接下的铜箔
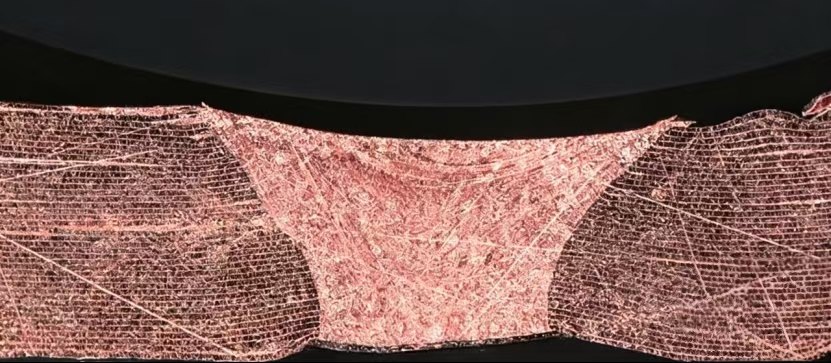
4.2激光焊接后的铜箔
激光技术为0.4mm超薄铜排焊接提供了可行的技术路径,但实际应用中仍面临铜材高反射率带来的根本性挑战。
红外激光焊铜的物理矛盾
铜材对常用红外激光(波长约1065nm)的初始吸收率不足5%,这一物理特性给激光焊接带来了两大难题:
1. 熔池不稳定
大量激光能量被铜表面反射,不仅造成能量浪费,更会引起激光器输出功率波动,导致熔池不稳定,产生大量飞溅。
2. 热输入难以精准控制
克服高反射率问题通常需要提高激光功率,但铜材熔化后吸收率会急剧上升,瞬间注入的过量能量导致熔池剧烈沸腾,飞溅问题更加严重,0.4mm薄板的熔深控制更是无从谈起。
由此形成技术矛盾:TPAK焊接要求零飞溅、精控熔深,而普通红外激光焊铜的物理特性恰恰是高反射、高飞溅、熔深难控。这也是行业内"薄铜激光焊接"成为普遍技术难点的根本原因。
红蓝复合激光:从原理层面突破技术瓶颈
针对红外激光焊接铜材的固有技术瓶颈,红蓝复合激光焊接技术可从物理原理层面突破高反射率带来的工艺限制。
其核心原理在于:铜材对蓝色激光(波长约450nm)的吸收率可达65%以上,是红外波段的十余倍。
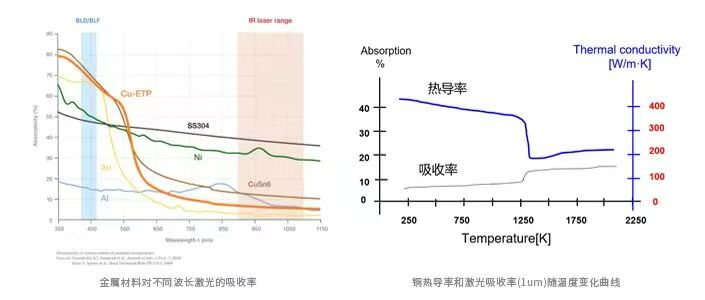
6.1激光吸收率的变化
基于这一物理特性,蓝光可率先实现铜表面稳定熔化,建立平稳的液态熔池;随后红外激光通过稳定的熔池通道注入能量,完成深熔焊接。整个过程中熔池始终处于蓝光稳定作用下,匙孔波动大幅降低,飞溅抑制率可达90%以上。同时能量输入过程更加可控,0.4mm铜排的熔深窗口得以精准控制。
这一技术原理,是达成超薄铜排零飞溅、高强度焊接效果的核心支撑。红蓝复合激光的微观作用原理与飞溅抑制的深层机制,将在后续内容中进一步展开解析。
关于中科意创
中科意创(广州)科技有限公司由大湾区集成电路研究院孵化成立,是中国科学院体系的重点投资孵化项目,获得广东省市区政府重点扶持。公司先后荣获国家高新技术企业、广东省专精特新企业、广东省硬科技百强企业等多项荣誉。
目前,中科意创设有广州总部、无锡制造基地、上海分公司和武汉交付中心。公司专注于新能源汽车领域的功率砖、电机控制器及域控制器开发,不仅获得了国内首张ASIL-D SiC 电机控制器产品认证证书,更通过了IATF16949、ASPICE L2、ISO9001等多项权威车规级资质认证,体系实力雄厚。另外,公司具备完整的软件、硬件、结构、测试、生产制造等一系列能力,荣获多家主机厂认可与好评。
服务支持邮箱:support@e-tronic.com.cn

扫码关注丨E-tronic

